





Che cosa sono i perni di centraggio?
Hai un problema di allineamento dello stampo che continua a causare bave sulle tue parti? Nove volte su dieci, qualcuno ha trascurato le spine di centraggio.
Ho visto ingegneri passare settimane a risolvere i problemi di iniezione quando il vero colpevole erano spine di centraggio usurate che nessuno pensava di controllare. Queste piccole aste cilindriche non ottengono il rispetto che meritano-finché non si guastano e l'intera linea di produzione si ferma.
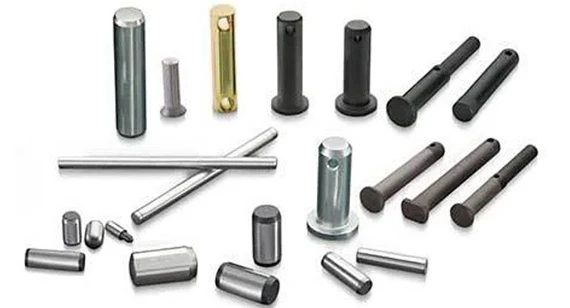
L'idea di base dietro le spine di centraggio
Una spina di centraggio è fondamentalmente un'asta cilindrica-rettificata di precisione che blocca due o più componenti nell'esatto allineamento. Nella produzione di stampi, impediscono che la cavità e le metà del nucleo si spostino durante le forze brutali dell'iniezione-stiamo parlando di centinaia di tonnellate di pressione di serraggio nel tentativo di spostare gli oggetti.
Ecco cosa manca alla maggior parte dei nuovi arrivati:le spine di centraggio non sono realmente elementi di fissaggio. I bulloni tengono insieme lo stampo. I perni di centraggio indicano a quelle metà dello stampo esattamente dove sedersi. La distinzione è importante perché influisce sul modo in cui si specificano tolleranze e accoppiamenti.
Il principio di base deriva dai fondamenti dell'ingegneria meccanica-che limitano i gradi di libertà. Un singolo tassello rotondo in un foro rotondo elimina il movimento in due direzioni (pensa a X e Y sul tuo banco di lavoro). Aggiungi un secondo perno e avrai ucciso anche la libertà di rotazione. Questo è il motivo per cui la maggior parte delle configurazioni dello stampo utilizzano due spine di centraggio posizionate diagonalmente lungo la linea di giunzione.
Cilindrico o affusolato: scegli il tuo combattente
Le due categorie principali che incontrerai sono i perni cilindrici e i perni conici (conici), e la scelta sbagliata ti costerà.
I perni cilindrici si basano sull'accoppiamento con interferenza-il diametro del perno è microscopicamente più grande del foro, quindi lo premi e l'attrito lo mantiene bloccato. La norma ISO 8734 specifica la classe di tolleranza comune m6, il che significa che il tuo perno potrebbe essere ovunque, da morto-sul valore nominale a 0,012 mm sovradimensionato. Abbinalo a un foro H7 e otterrai un accoppiamento a pressione affidabile che non si muoverà in condizioni operative normali.

Il problema? I perni a pressione-odiano il montaggio e lo smontaggio ripetuto. Ogni volta che ne estrai uno e lo rimetti dentro, stai raschiando quantità microscopiche di materiale da entrambe le superfici. Fallo abbastanza volte e la tua vestibilità "di precisione" diventerà sciatta.
È qui che brillano i perni affusolati. Il cono standard 1:50 garantisce un eccellente autocentraggio-durante l'inserimento e-questo è l'elemento cruciale-perdita minima di precisione anche dopo dozzine di cicli di assemblaggio. Gli stampi o gli impianti a manutenzione intensiva-che necessitano di frequenti smontaggi per la pulizia richiedono quasi sempre perni conici.
Il compromesso? I perni conici richiedono fori conici, il che significa operazioni di alesatura che aggiungono costi e complessità. Per gli stampi di produzione ad alto-volume che si smontano solo per importanti manutenzioni ogni pochi anni, i perni cilindrici sono più sensati dal punto di vista economico.
I perni di diamante e il problema-dei vincoli eccessivi
Ecco dove diventa interessante. Se hai mai provato ad allineare due piastre utilizzando due perni cilindrici e hai scoperto che semplicemente non si accoppiano, hai riscontrato problemi di dilatazione termica. L'acciaio cresce quando è caldo. Uno stampo funzionante a 80 gradi ha dimensioni sensibilmente diverse rispetto allo stesso stampo a temperatura ambiente.
Due perni rotondi in fori rotondi creano quello che gli ingegneri chiamano un sistema "sovra-vincolato". Entrambi i pin vogliono dettare la posizione e quando l'espansione termica modifica la spaziatura dei pin anche di pochi micron, qualcosa deve cedere. Di solito quel "qualcosa" è la precisione dell'allineamento-o peggio, i tuoi perni affiorano quando vengono raschiati.
La soluzione è la spilla a diamante (o spilla in rilievo, o spilla ovale-stesso concetto, nomi diversi). Un perno rimane cilindrico per stabilire la posizione X-Y. Il secondo perno presenta materiale smerigliato su due lati, lasciando solo due punti di contatto lungo l'asse che collega entrambi i perni. Questo secondo perno gestisce solo la rotazione e "galleggia" leggermente per adattarsi ai cambiamenti termici.

Quando ABIS Mould configura stampi di precisione per clienti del settore automobilistico, specifichiamo l'orientamento del perno diamantato in modo molto deliberato-le facce piatte devono essere allineate perpendicolarmente alla linea centrale tra entrambi i perni. Se sbagli avrai creato un pasticcio traballante invece di un sistema di autocompensazione-.
Selezione dei materiali: ciò che conta davvero
I manuali tecnici cinesi elencano forse una dozzina di opzioni di materiali. In pratica, di solito scegli tra tre:
L'errore che vedo costantemente? Eccessivo-specificando il materiale. Usare acciaio per utensili temprato ovunque sembra sicuro finché non ti rendi conto che quei perni ora sono più duri della base dello stampo e indovina quale superficie si usura più velocemente quando si interfacciano?
Specifiche di durezza e perché 550-650 HV30 è presente ovunque
Sfoglia qualsiasi scheda tecnica delle spine di centraggio conforme a ISO 8734 e vedrai la durezza specificata come 550-650 HV30 (durezza Vickers misurata con un carico di 30 kgf). Questo intervallo corrisponde all'incirca a 55-58 HRC e rappresenta un punto ottimale per la maggior parte delle applicazioni di utensili.
Diventando più morbido, i perni si deformeranno sotto carico, soprattutto vicino ai bordi del foro dove si concentra lo stress. Se vai oltre, entrerai nel regno della fragilità-perni che potrebbero gestire magnificamente la compressione ma che si spezzano sotto carichi laterali imprevisti durante la chiusura dello stampo se qualcosa si incastra.
La finitura superficiale conta quasi quanto la durezza. Un perno di terra con Ra 0,4μm o migliore riduce l'attrito durante l'inserimento e minimizza l'usura dell'adesivo durante il funzionamento. Le superfici ruvide creano zone di stress che originano cricche da fatica nel corso di milioni di cicli.

Installazione: ottenere la stampa-perfetta
La modalità di errore di installazione più comune non è la tolleranza errata-è una tecnica di assemblaggio imprudente.
Premere-i perni di inserimento devono entrare dritti. Se li avviate storti, o vi bloccherete a metà strada (richiedendo un'estrazione scomoda) o distorcerete l'ingresso nel foro, creando un errore di allineamento permanente. Per l'installazione manuale, utilizza un cacciavite a faccia piatta- che entri in contatto con l'intera superficie terminale del perno e applica la forza in linea con l'asse del foro.
Le presse idrauliche o a mandrino offrono risultati superiori per gli ambienti di produzione. La forza assiale costante produce una profondità di inserimento ripetibile e non dipende dall'abilità dell'operatore. Una struttura con cui abbiamo lavorato ha ridotto dell'80% i reclami relativi all'allineamento-correlati ai perni semplicemente passando dall'installazione del martello a una pressa a perno da banco.
I perni montati su filettatura- (sia di tipo interno che esterno) ignorano completamente il problema dell'adattamento a pressione-ma introducono le proprie preoccupazioni. Nello specifico, i perni con filettatura esterna--non utilizzano mai rondelle elastiche. La combinazione del precarico radiale delle filettature più il precarico assiale di una rondella aggressiva crea una concentrazione di sollecitazioni che favorisce le fratture per fatica. Solo rondelle piatte, adeguatamente serrate.
Dove si inseriscono i perni di centraggio nell'immagine di allineamento più grande
I perni di riferimento funzionano insieme ad altri sistemi di allineamento, non al loro posto. I perni guida (perni guida) e le boccole gestiscono l'allineamento approssimativo e sopportano la maggior parte dei carichi laterali durante la chiusura dello stampo. Sono i cavalli da lavoro. I perni di centraggio perfezionano l'allineamento fino agli ultimi micron e lo bloccano in posizione.
I moderni stampi di precisione spesso utilizzano sistemi aggiuntivi come blocchi conici o interblocchi di allineamento sulla linea di giunzione-soprattutto per stampi di grandi dimensioni per automobili o elettrodomestici in cui i gradienti termici attraverso lo stampo creano un'espansione differenziale. Questi blocchi ausiliari condividono l'onere della precisione con le spine di centraggio e prolungano la durata complessiva dell'utensile.
Qui si applica il principio di localizzazione 3-2-1 della progettazione dei dispositivi: tre punti definiscono un piano, due punti definiscono una linea all'interno di quel piano e un punto fissa la posizione finale lungo quella linea. I perni di riferimento in genere forniscono i punti di vincolo finali dopo che i riferimenti più grandi stabiliscono l'orientamento di base.
Segni che i tuoi pin richiedono attenzione
Gli stampi di produzione raramente falliscono in modo catastrofico. Si degradano gradualmente in modi che si manifestano con un lento peggioramento della qualità delle parti:
- L'aumento della bava sulla linea di giunzione, anche con impostazioni di processo coerenti, spesso indica perni guida o spine di riferimento usurati che consentono un leggero disallineamento. Misura la distanza effettiva dello stampo con gli spessimetri-se vedi una rastremazione dove dovrebbero esserci superfici parallele, significa che c'è qualcosa di usurato.
- Segni di testimonianza o irritazioni sulle superfici dei perni rivelano un movimento relativo che non dovrebbe esistere. I perni a pressione-non devono muoversi affatto durante il normale funzionamento. Qualsiasi segno di usura da sfregamento significa che l'accoppiamento si è allentato o che i carichi laterali superano ciò a cui il perno può resistere attraverso il solo attrito.
- I modelli di usura fuori--rotondo sui perni cilindrici suggeriscono un disallineamento durante l'installazione o un carico non uniforme. Questi pin dovrebbero essere sostituiti, non solo puliti e reinstallati-il danno è fatto.
Un buon programma di manutenzione preventiva prevede l'ispezione dei perni durante ogni intervento importante sullo stampo. Consigliamo la misurazione micrometrica dei diametri dei perni in più punti, l'ispezione visiva sotto ingrandimento per individuare eventuali danni superficiali e la documentazione delle letture nel tempo per individuare l'usura graduale prima che diventi catastrofica.
Riepilogo pratico della selezione
Per la maggior parte degli stampi a iniezione inferiori a 500 mm x 500 mm con resine di base, la prescrizione standard è: perni cilindrici con tolleranza m6 nei fori H7, materiale SKS3 indurito a 60+ HRC, finitura rettificata, due perni posizionati il più lontano possibile tra loro quanto consentito dalla geometria.
Passando a stampi più grandi o a requisiti di precisione più rigorosi, inizierai ad aggiungere perni diamantati, dispositivi di bloccaggio ausiliari e intervalli di ispezione più frequenti. Gli stampi ad alta-temperatura potrebbero aver bisogno delle opzioni in acciaio inossidabile nonostante la loro usura.
La decisione del foro passante-e del foro cieco-incide sulla pianificazione dell'estrazione. Le installazioni cieche richiedono funzionalità di estrazione filettate o estrattori specializzati. Se si prevede una manutenzione regolare, progettare l'accesso.
Niente di tutto questo è ingegneria esotica. È l'attenzione ai fondamenti che distingue gli stampi con prestazioni costanti dagli stampi che richiedono un'attenzione costante. I segnaposti non fanno notizia, ma fanno funzionare tutto il resto.
ABIS Mold Technology, che opera a Shenzhen dal 1996, è specializzata in stampi a iniezione e strumenti di pressofusione-per i mercati automobilistico, elettronico e dei prodotti di consumo. Il nostro team di ingegneri specifica i sistemi di allineamento per stampi che vanno dai componenti ottici di precisione ai grandi pannelli esterni delle automobili-e sì, abbiamo commesso tutti gli errori relativi alle spine di centraggio, quindi non devi farlo tu. Contattaci all'indirizzo info@abismold.com per una consulenza tecnica.